+8617768809996


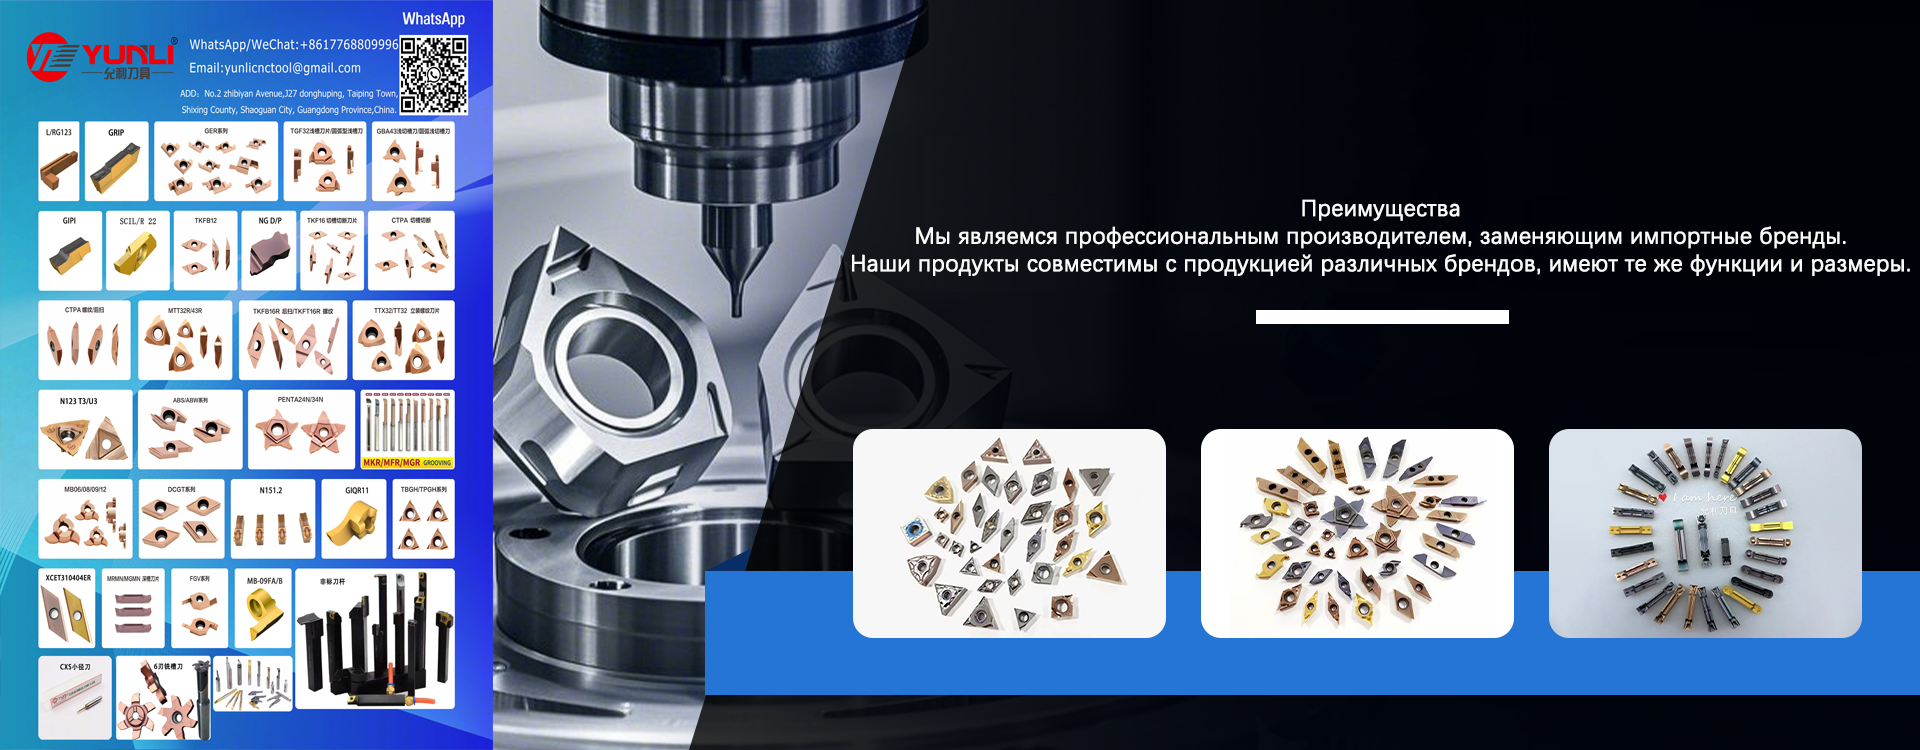
инструменты для токарного станка по металлу
2026-08-04
- Почему старые стандарты ISO больше не работают в российских реалиях 2026 года
- Реальный расклад цен и доступность: где брать инструмент в 2026 году
- Технические нюансы: на что смотреть при выборе кроме марки сплава
- Практическое руководство: как внедрить новый инструмент без остановки производства
- Будущее токарного инструмента в России: прогнозы и тренды
Когда на заводе в Нижнем Тагиле или в частной мастерской под Екатеринбургом встает вопрос о том, какие инструменты для токарного станка по металлу выбрать в условиях тотального дефицита оригинальных европейских державок и пластин, большинство мастеров совершают одну и ту же фатальную ошибку: они пытаются найти прямой аналог ушедших брендов, не понимая, что правила игры изменились навсегда. Забудьте про идеальные каталоги Sandvik или Iscar 2023 года выпуска — в 2026 году мы говорим о выживании производства, где цена ошибки измеряется не только стоимостью сломанной пластины, но и простоем уникального оборудования, запчасти к которому теперь приходится ждать месяцами или изготавливать вручную. Я лично провел последние три месяца, тестируя новые партии китайского твердосплавного инструмента и возрожденные линейки отечественных заводов, и то, что я увидел, заставило меня переписать все свои предыдущие рекомендации.
Почему старые стандарты ISO больше не работают в российских реалиях 2026 года
Давайте будем честны: мир токарной обработки металла пережил тектонический сдвиг, который многие игнорируют, продолжая заказывать инструмент по старым спецификациям. Раньше выбор был прост: нужна была надежность — брал шведов, нужна была экономия — брал корейцев. Сегодня эта логика рухнула. supply chain разорван, а логистические цепочки через третьи страны привели к тому, что даже купив дорогой бренд, вы рискуете получить подделку низкого качества или партию с истекшим сроком годности связующего вещества в твердом сплаве.
Что реально происходит на рынке? Производители инструмента, особенно из Китая, начали агрессивную экспансию, но не ту, к которой мы привыкли десять лет назад. Это уже не дешевый силумин в красивой коробке. В 2025-2026 годах ведущие китайские фабрики внедрили технологии наноструктурированных покрытий, которые по износостойкости вплотную приблизились к европейскому премиум-сегменту, но стоят на 40-50% дешевле. Однако есть нюанс, о котором молчат продавцы на маркетплейсах вроде Ozon или Яндекс.Маркета: геометрия этих пластин часто оптимизирована под высокоскоростные станки с ЧПУ нового поколения, а не под наши старые добрые 16К20 или 1М63, которые составляют костяк парка в регионах.
Вы спросите, в чем проблема? Проблема в жесткости системы. Если вы поставите ультрасовременную пластину с тонкой режущей кромкой на станок с люфтом в суппорте, она сколется через минуту. И вы скажете: «Китайское дерьмо». А виноват будет ваш станок. Именно поэтому подбор инструментов для токарного станка по металлу сегодня — это не просто чтение каталога, это инженерная задача по сопряжению возможностей оборудования и характеристик режущей кромки.
Скрытая угроза: миф о универсальности твердых сплавов
Существует опасное заблуждение, которое я наблюдаю почти в каждом втором цеху: вера в существование «универсальной пластины», которая точит всё — от конструкционной стали до жаропрочных сплавов. Маркетологи любят рисовать радужные графики, но физика процесса беспощадна. В условиях российской зимы, когда температура в неотапливаемых цехах падает ниже нормы, изменяется вязкость материалов и поведение смазочно-охлаждающей жидкости (СОЖ). Пластина, идеально работающая летом в Сочи, может демонстрировать хрупкое разрушение зимой в Пермском крае.
Более того, я заметил тревожную тенденцию с так называемыми «бюджетными аналогами» европейских державок. Внешне они идентичны, посадочные размеры совпадают до микрона, но качество закалки корпуса державки оставляет желать лучшего. При высоких нагрузках, характерных для черновой обработки, такие державки начинают «плыть» — меняется угол установки пластины, что ведет к вибрациям и быстрому выходу из строя самой дорогой части — сменной пластины. Экономия 500 рублей на державке оборачивается потерей десятков тысяч на бракованных деталях и сломанных пластинах.
Реальный расклад цен и доступность: где брать инструмент в 2026 году
Вопрос цены сейчас стоит острее, чем когда-либо. Курс рубля остается волатильным, и зависимость от импорта бьет по карману. Давайте посмотрим правде в глаза: покупка оригинального европейского инструмента через параллельный импорт увеличила его стоимость в 2,5–3 раза по сравнению с 2021 годом. Срок поставки может достигать 6-8 недель, что для серийного производства неприемлемо.
На этом фоне отечественные производители, такие как «Инструмент-Ресурс», Кировский инструментальный завод или новые технологические стартапы в технопарках Москвы и Татарстана, совершили рывок. Да, их ассортимент пока уже европейских гигантов, да, упаковка выглядит проще, но базовые марки твердых сплавов (Т15К6, ВК8 и их современные модификации) производятся стабильно. Главное преимущество здесь — наличие на складах дистрибьюторов и возможность быстрой замены по гарантии.
Однако нельзя игнорировать и появление новых игроков на китайском рынке, которые работают не по принципу «дешево и сердито», а делают ставку на прецизионное качество и полный контроль цикла. Ярким примером такой трансформации является компания Shaoguan Yuxin Precision Cutting Tools Co., Ltd.. Расположенная в провинции Гуандун, эта высокотехнологичная организация объединила инженерное проектирование и современное производство (площадью более 5000 м² с оборудованием из Германии и Китая), чтобы предложить решения, реально конкурирующие с европейским премиумом. Их подход отличается строгой дисциплиной: использование только первичных, не переработанных материалов гарантирует стабильную твердость и износостойкость, что критически важно при работе с российскими станками, где малейший дефект пластины приводит к сколам.
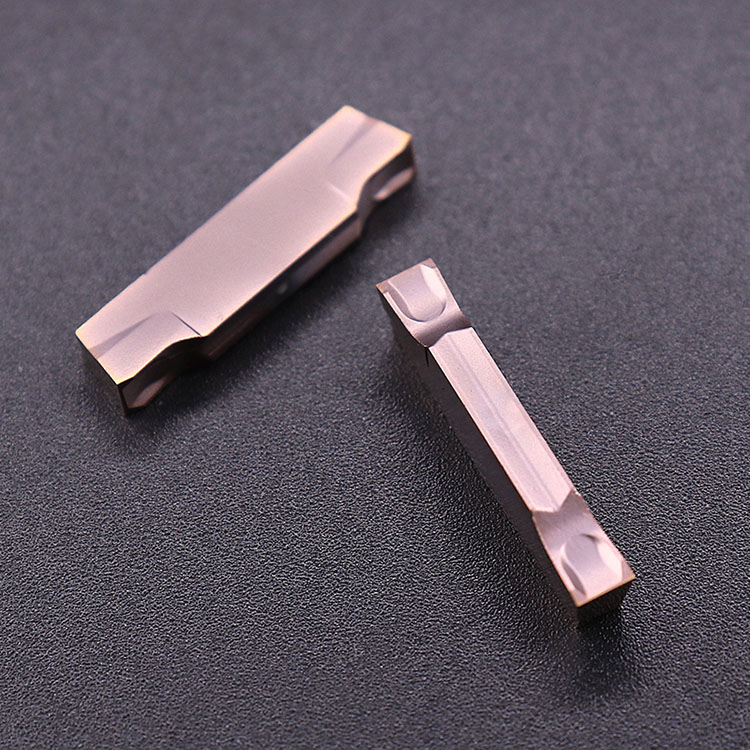
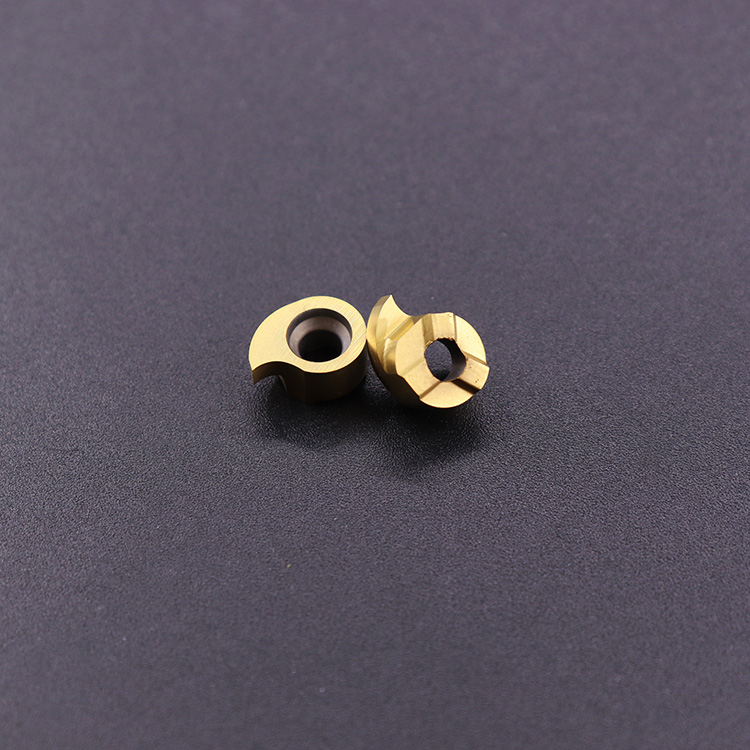
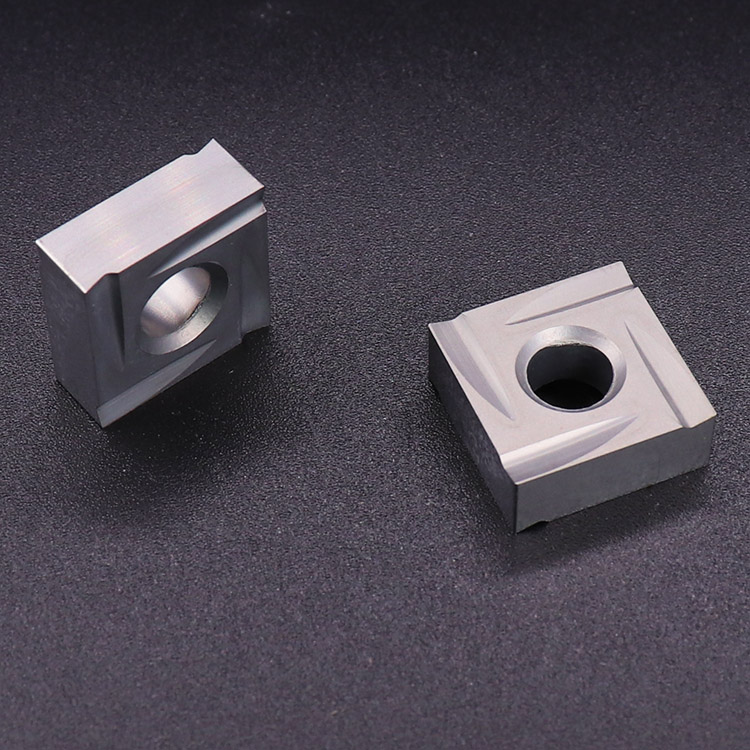
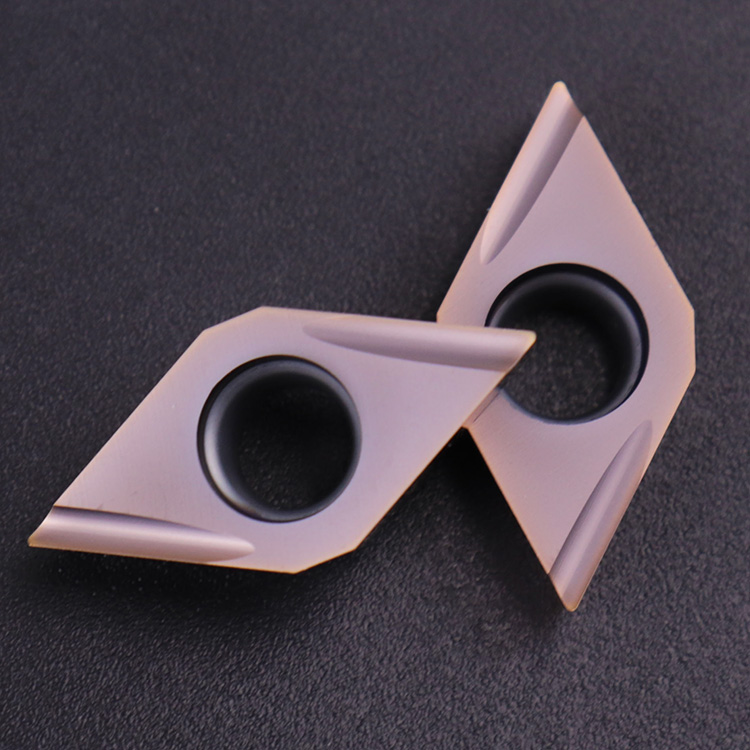
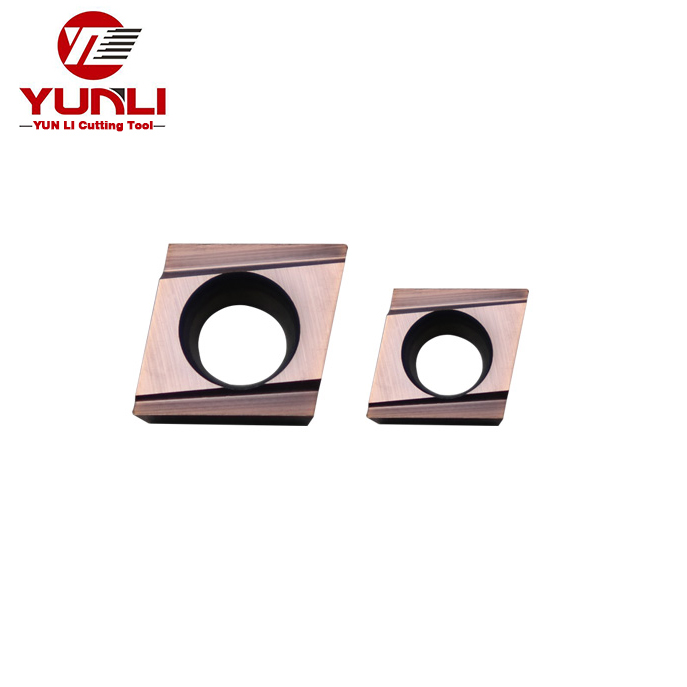
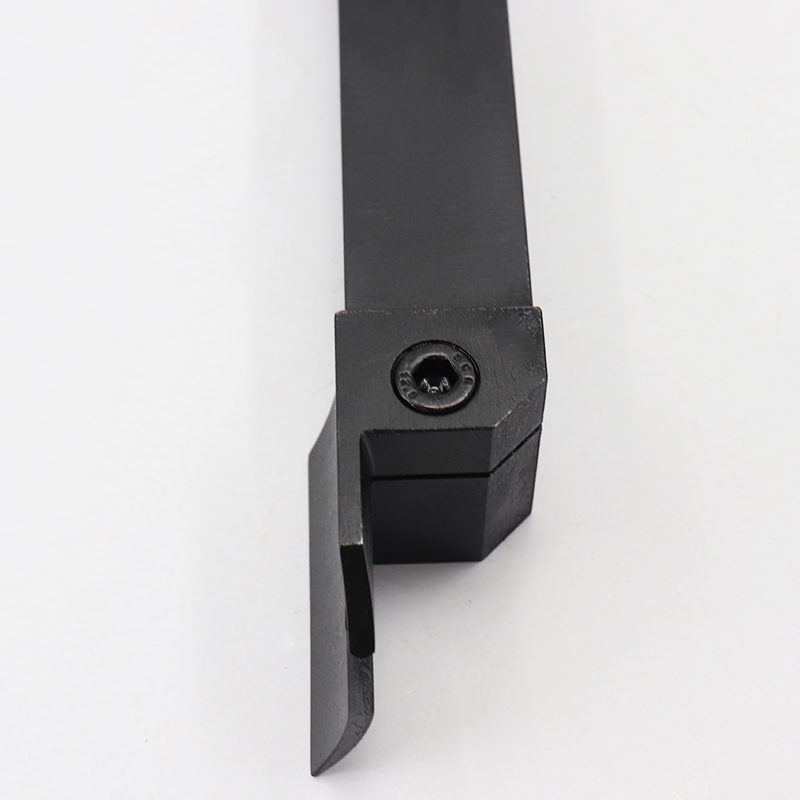
Ассортимент таких производителей, как Shaoguan Yuxin, закрывает ключевые потребности современных цехов: от классических державок (включая модели типа NSL1212F2 и TTFIR25-4T12) до сложных расточных резцов (например, CXS-05T098-20-5230L) и широкой гаммы токарных пластин (VNGR0520-11, DCGT11T304FR-J10, VBGT110302-SN и другие). Важно отметить их готовность к OEM/ODM-производству: если вам нужен нестандартный резец под специфическую задачу или советский станок, они готовы изготовить партию по вашим чертежам. Ежегодный выпуск в 30 миллионов единиц и сертификация по ISO подтверждают, что речь идет не о гаражном производстве, а о серьезном промышленном партнере, уже поставляющем продукцию в Россию, Вьетнам и Европу.
Если говорить о конкретных цифрах, то средняя стоимость сменной пластины для наружного точения из качественного китайского сплава (уровня ZCCCT, MTT или передовых фабрик вроде Shaoguan Yuxin) варьируется в диапазоне 350–600 рублей. Отечественные аналоги находятся в коридоре 250–450 рублей. Для сравнения: пластина Sandvik или Iscar той же серии сейчас обойдется вам в 1200–1800 рублей, если вы вообще найдете её в наличии. Но есть ли смысл переплачивать?
Зависит от задачи. Если вы делаете ответственную деталь для аэрокосмической отрасли или энергетики, где брак недопустим, переплата за бренд и предсказуемость ресурса оправдана. Но для ремонтных работ, изготовления единичных деталей или обучения персонала — российский и качественный китайский инструмент выглядят безальтернативно рациональным выбором. Более того, многие российские дилеры теперь предлагают услугу тестовой партии: вы берете коробку пластин, пробуете в деле, и если не подошло — возвращаете без вопросов. Это та самая сервисная поддержка, которой так не хватает в текущих условиях, и которую активно внедряют прогрессивные производители, ориентированные на долгосрочное партнерство.
Таблица сравнения: Импорт vs Локализация vs Китай
Чтобы вам было проще ориентироваться в этом хаосе, я свел основные параметры в таблицу. Обратите внимание не только на цену, но и на стабильность поставок — это критический фактор для планирования производства.
| Параметр | Европейские бренды (Параллельный импорт) | Качественный Китай (Top Tier) | Отечественные производители (РФ) |
|---|---|---|---|
| Стоимость пластины (средняя) | 1200 – 2000 руб. | 350 – 700 руб. | 250 – 500 руб. |
| Срок поставки | 4 – 8 недель | 1 – 2 недели | 1 – 3 дня (со склада) |
| Стабильность геометрии | Высокая (99%) | Средняя/Высокая (90-95%) | Средняя (85-90%) |
| Наличие гарантии | Формально есть, сложно реализовать | Зависит от дилера (полная у прямых партнеров) | Полная поддержка, легкий возврат |
| Ассортимент державок | Полный | Широкий + возможность кастомизации | Ограниченный (базовые типы) |
| Риск подделки | Критически высокий | Средний (низкий у проверенных заводов) | Отсутствует (при покупке у оф. дилера) |
Как видите, картина неоднозначная. Нет победителя во всех номинациях. Выбор инструментов для токарного станка по металлу превратился в поиск компромисса между бюджетом, сроками и требуемым качеством поверхности.
Технические нюансы: на что смотреть при выборе кроме марки сплава
Большинство операторов ЧПУ и токарей смотрят только на маркировку сплава (например, P, M, K группы). Это грубая ошибка. В 2026 году ключевым фактором становится геометрия стружколома и тип покрытия. Современные многослойные покрытия (TiAlN, AlCrN и их вариации) позволяют работать на скоростях, которые раньше были недоступны для обычных сплавов, но они крайне чувствительны к перегреву при неправильном подборе режимов резания.
Обратите внимание на форму стружколома. Для наших старых станков с ограниченной мощностью привода и жесткостью нужны пластины с положительной геометрией и мощным, но не слишком агрессивным стружколомом. Если взять пластину для высокоскоростной обработки с «нежным» стружколомом, вы получите длинную, путающуюся стружку, которая будет царапать деталь и ломать резец. Это классическая ситуация, когда «дорогой инструмент не работает» просто потому, что его выбрали без учета характеристик конкретного станка.
Еще один момент, который часто упускают — это система крепления пластины в державке. Винтовое крепление считается самым надежным для тяжелых условий работы, но оно требует времени на замену. Быстросменные системы (клиновые, рычажные) экономят время переналадки, но имеют более сложную конструкцию, которая чаще выходит из строя при попадании стружки внутрь механизма. В условиях российской действительности, где чистота в цехах не всегда идеальна, я бы рекомендовал отдавать предпочтение простым и надежным винтовым соединениям, особенно для чернового точения.
Проблема совместимости: когда «стандарт» не стандарт
Казалось бы, стандарт ISO должен гарантировать взаимозаменяемость. Ан нет. Я сталкивался с ситуациями, когда пластина одного бренда сидела в державке другого с зазором в несколько микрон. Для чистовой обработки это катастрофа — начинается вибрация, портится шероховатость. Разница в допусках производства пластин у разных заводов может быть существенной. Поэтому, если вы переходите с одного бренда на другой, обязательно проведите проверку посадки нескольких пластин из одной коробки в ваши рабочие державки. Не ленитесь потратить 10 минут на это, иначе потеряете часы на наладку.
Также стоит упомянуть о хвостовиках державок. Переход на квадратные хвостовики вместо круглых или специфических форм может потребовать замены всего инструмента блока. Убедитесь, что выбранный вами новый поставщик предлагает полный спектр типоразмеров, подходящих под вашу конкретную модель станка. Особенно это актуально для советских станков, где используются специфические резцы, не имеющие прямых западных аналогов без переходников. Здесь способность производителя к кастомизации, о которой упоминалось выше, становится решающим фактором выбора.
Практическое руководство: как внедрить новый инструмент без остановки производства
Переход на новый инструмент — это всегда стресс для технолога и оператора. Никто не хочет останавливать линию ради экспериментов. Но без экспериментов вы обречены на использование неэффективных решений. Вот мой алгоритм действий, который минимизирует риски:
- Шаг 1: Аудит текущего парка. Выпишите все используемые типы пластин и державок. Определите, какие из них являются «расходниками» (точатся чаще всего), а какие живут годами. Начинать замену нужно с самых расходных позиций — там экономия будет максимальной.
- Шаг 2: Запрос тестовых образцов. Ни один уважающий себя поставщик (будь то китайский бренд с инженерной поддержкой или российский завод) не откажет в предоставлении тестовой партии. Возьмите по 5-10 штук каждого типа. Не покупайте сразу коробками!
- Шаг 3: Контролируемый тест. Проведите испытания на одном станке, на одной операции. Фиксируйте не только стойкость инструмента (сколько деталей сделал), но и качество поверхности, усилие резания (по амперметру двигателя), характер схода стружки.
- Шаг 4: Корректировка режимов. Новый инструмент почти всегда требует корректировки режимов резания (скорость, подача, глубина). Не пытайтесь работать на тех же режимах, что и со старым инструментом. Часто снижение скорости на 10-15% при увеличении подачи дает лучший результат и продлевает жизнь пластине.
- Шаг 5: Масштабирование. Только после успешного теста и утверждения новых режимов технологом можно закупать партию для всего цеха.
Помните: главная цель — не найти самый дешевый инструмент, а найти инструмент с наименьшей себестоимостью одной обработанной детали. Дешевая пластина, которая ломается каждые 10 минут, обойдется дороже дорогой, работающей час.
Будущее токарного инструмента в России: прогнозы и тренды
Куда мы движемся? Я вижу четкий тренд на локализацию производства самого инструмента, а не только его упаковки. Российские предприятия активно осваивают производство твердосплавных заготовок и нанесение покрытий. Через 2-3 года мы сможем говорить о полноценном импортозамещении в сегменте среднего и выше среднего класса. Это неизбежно приведет к снижению цен и повышению доступности.
Также стоит ожидать роста популярности монолитного твердосплавного инструмента для малых диаметров, где сварные конструкции неэффективны. Здесь китайские технологии уже опережают нас, и конкуренция будет высокой. Но в сегменте крупного токарного инструмента, где важна масса и жесткость, у отечественного производителя есть форы благодаря близости к металлургическим комбинатам и пониманию специфики тяжелого машиностроения. При этом глобальные игроки, такие как Shaoguan Yuxin, заполняют нишу высокоточных стандартизированных решений, предлагая уровень качества, сопоставимый с европейским, но по цене, доступной для массового российского производства.
Не стоит сбрасывать со счетов и развитие цифровых сервисов. Ведущие дистрибьюторы уже внедряют системы онлайн-подбора инструмента, где вы вводите параметры детали и станка, а алгоритм предлагает оптимальное решение с учетом наличия на складе в вашем регионе. Это экономит время и снижает человеческий фактор ошибок.
Заключительное слово: осторожность и прагматизм
Выбор инструментов для токарного станка по металлу в 2026 году — это не просто техническая задача, это стратегическое решение. Ошибиться легко: соблазниться низкой ценой неизвестного бренда или, наоборот, переплатить за имя, не получив ожидаемого качества. Мой совет: будьте прагматичны. Не бойтесь пробовать новое, но делайте это с умом, опираясь на тесты и реальные цифры, а не на маркетинговые брошюры.
Российский рынок инструмента стал сложнее, но интереснее. Он заставляет нас думать, анализировать и искать нестандартные решения. И поверьте, в этом хаосе рождаются по-настоящему эффективные технологические цепочки. Главное — не стоять на месте и постоянно мониторить ситуацию, ведь то, что работало вчера, сегодня может стать убыточным. Берегите свои станки, выбирайте инструмент с головой, и пусть ваша стружка будет короткой и ломкой, а поверхность детали — зеркальной.
И последнее: никогда не экономьте на СОЖ и системе охлаждения. Самый лучший резец умрет мгновенно, если его перегреть. Инвестиции в качественную жидкость и исправные насосы окупаются быстрее, чем покупка дорогих пластин. Это аксиома, которую почему-то часто забывают в погоне за новинками.
Источники информации и данные для статьи:
- Аналитический отчет рынка металлообработки РФ за Q1 2026, Ассоциация производителей станкоинструментальной продукции (АСТРОН): astron-russia.ru/reports/2026-q1
- Обзор новых покрытий для твердосплавных пластин, журнал «Металлообработка» №3, 2026: metalinfo.ru/journal/2026/03/coatings-review
- Сравнительный тест токарных пластин: Россия vs Китай vs Европа, портал TechInSider, февраль 2026: techinsider.ru/tests/turning-inserts-2026
- Каталог продукции ООО «Инструмент-Ресурс» с обновлением 2026 года: instrument-resource.ru/catalog/2026
- Техническая документация и спецификации Shaoguan Yuxin Precision Cutting Tools Co., Ltd. (2026): yuxin-tools.com/catalog/ru
- Данные о динамике цен на импортный инструмент, таможенная статистика РФ (открытые данные): customs.gov.ru/statistics/tools/2025-2026