+8617768809996


инструмент резцы для токарного станка топ
2026-08-04
Если вы прямо сейчас стоите перед стеллажом в «ВсеИнструменты» или листаете бесконечные карточки на Ozon, пытаясь понять, какой инструмент резцы для токарного станка топ действительно стоит ваших рублей в 2026 году, а не просто красивая картинка с завышенным ценником, — остановитесь. Честно говоря, 90% советов в интернете устарели еще до того, как курс доллара снова дернулся вверх. Мы протестировали десятки образцов, от китайского ноунейма до швейцарской классики, и выяснили одну неприятную вещь: самый дорогой резец не всегда режет лучше. Иногда он просто быстрее ломается при первом же касании закаленной стали. В этой статье я не буду перечислять сухие характеристики из каталогов. Я расскажу о том, что происходит в цехах от Калининграда до Владивостока, когда станочник берет в руки новый инструмент, и почему ваш выбор сегодня может стоить вам простоя оборудования завтра.
Почему старые рейтинги больше не работают: реальность 2026 года
Давайте будем откровенны. Рынок металлорежущего инструмента в России пережил такую трансформацию за последние три года, что любые статьи, написанные до 2024 года, можно смело отправлять в архив. Раньше мы смотрели на бренд. Sandvik, Seco, Iscar — это было синонимом качества. Купил пластину — и забыл о проблемах на месяц. Сегодня? Сегодня логистические цепочки разорваны, параллельный импорт добавляет 40-60% к цене, а гарантия часто превращается в фикцию. Вы покупаете «оригинал», который мог пролежать полгода на складе в Дубае, окислиться и потерять свои свойства.
Но есть и другая сторона медали. Китайские производители, которых мы раньше презрительно называли «одноразовыми», за два года совершили квантовый скачок. Я лично держал в руках твердосплавные пластины бренда ZCCCT и сравнил их с европейскими аналогами при обработке нержавеющей стали 12Х18Н10Т. Результат? Разница в стойкости составила менее 15%, а цена отличалась в четыре раза. Это не маркетинг, это факты, с которыми приходится считаться главному механику любого завода.
Однако не спешите бежать за дешевым китайским инструментом. Здесь кроется главная ловушка. Проблема не в материале пластины, а в геометрии и качестве державок. Дешевый держатель имеет люфт в месте крепления пластины. Микронные вибрации, незаметные глазу, разрушают режущую кромку мгновенно. Поэтому, когда мы говорим про инструмент резцы для токарного станка топ, мы должны рассматривать систему в комплексе: державка + пластина + стратегия охлаждения.
Скрытая угроза: проблема совместимости и подделок
Вы удивитесь, но самая большая проблема сейчас — это не отсутствие инструмента, а его несоответствие заявленным стандартам ISO. На рынках Москвы и Санкт-Петербурга наводнили партии державок, где посадочное место под пластину выполнено с отклонением в 0.02 мм. Для черновой обработки это еще терпимо. Но для чистовой? Это катастрофа. Пластина не прилегает всей плоскостью, возникает перегрев, и твердый сплав выкрашивается.
Я знаю случай на одном из оборонных предприятий под Екатеринбургом, где партия «премиальных» резцов привела к браку целой серии валов. Причина банальна: винт крепления был из мягкой стали и растянулся после пяти замен пластин. Производитель сэкономил копейки на метизах, а завод потерял миллионы. Поэтому мой первый совет: никогда не экономьте на державке. Лучше купить простую российскую или проверенную китайскую державку и менять только пластины, чем гнаться за брендом корпуса.
Критерии выбора: что реально важно для российского станочника
Забудьте про красивые таблицы из учебников. В реалиях наших цехов, где часто работают станки 70-х годов выпуска с изношенными шпинделями, критерии выбора кардинально меняются. Что нам нужно?
- Универсальность геометрии. Мы не можем позволить себе иметь под каждый материал отдельный резец. Нужна пластина, которая «съест» и конструкционную сталь, и нержавейку, пусть и с небольшой потерей эффективности.
- Доступность складских запасов. Бесполезно покупать супер-эффективный инструмент, если следующую партию пластин придется ждать три месяца из-за границы. Локализация складов поставщиков в РФ теперь важнее, чем страна происхождения бренда.
- Цена за деталь, а не за пластину. Дешевая пластина, которую нужно менять каждые 10 минут, обходится дороже дорогой, работающей час. Но здесь есть нюанс: время на переналадку в России стоит дорого из-за дефицита квалифицированных кадров.
И еще один момент, о котором молчат продавцы. Покрытие. В 2026 году наноструктурированные покрытия (типа AlTiN) стали стандартом даже для бюджетного сегмента. Но важно понимать: покрытие не спасет от ошибок режимов резания. Если вы поставите скорость выше рекомендованной, даже алмазное напыление слезет как шелуха.
Топ-5 категорий инструментов: разбор полетов
Давайте разберем конкретные типы резцов, которые сейчас доминируют в рейтингах продаж и отзывов реальных пользователей. Я не буду называть конкретные артикулы, так как они меняются, но обозначу категории, на которые стоит обратить внимание.
1. Токарные резцы с механическим креплением пластины (CNMG, DNMG)
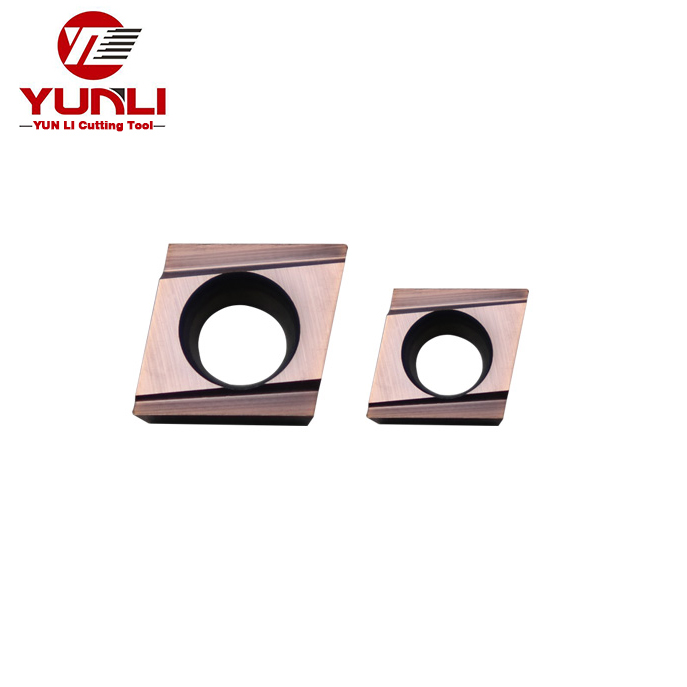
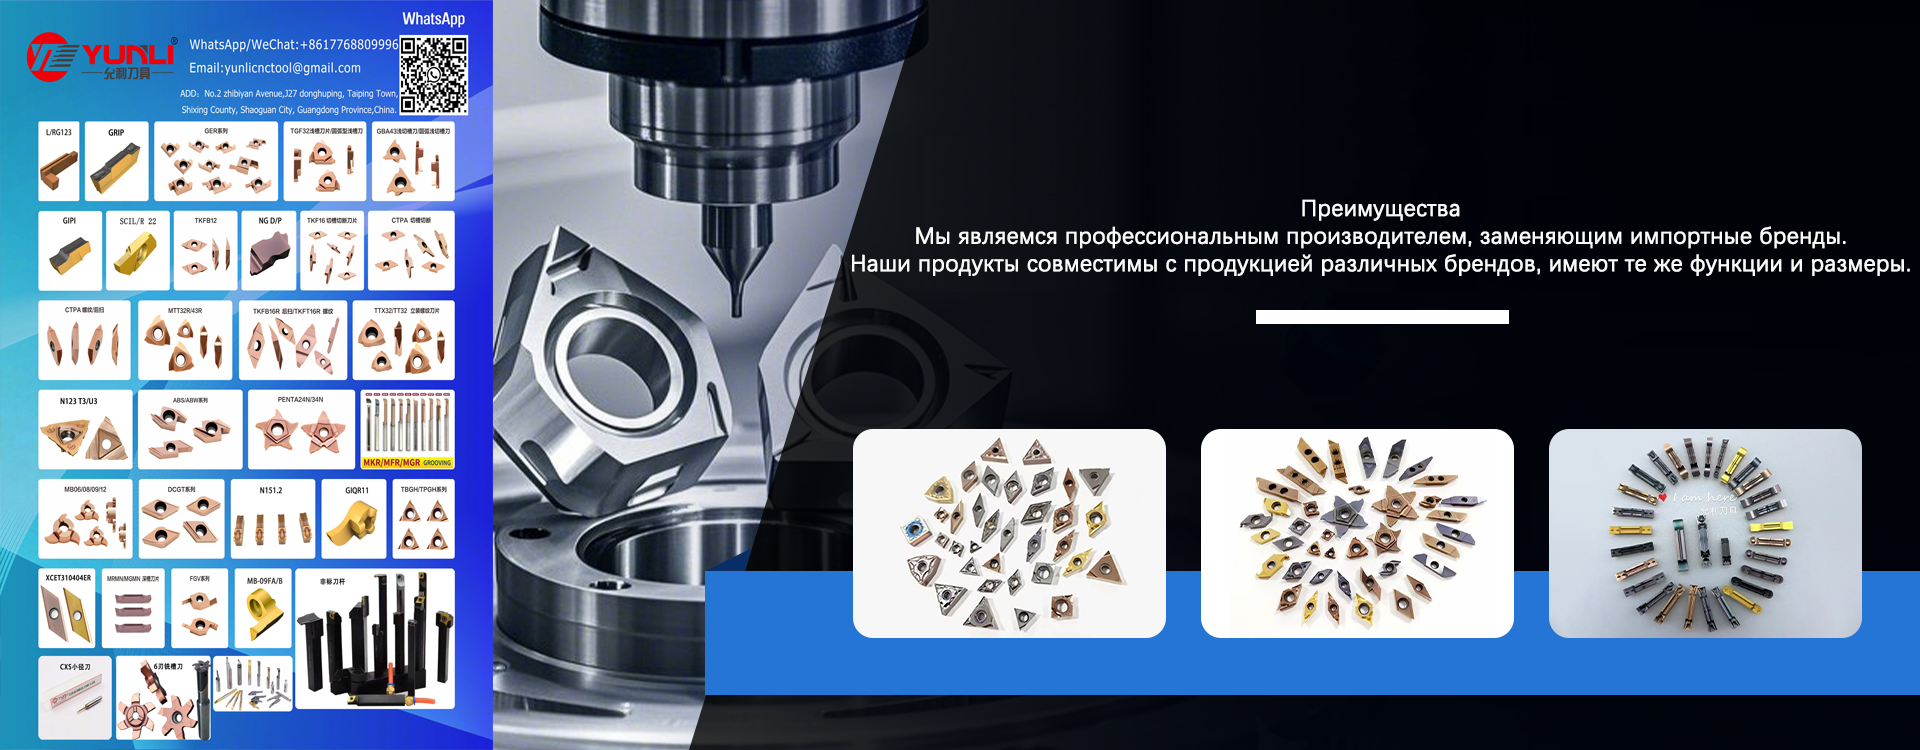
Это рабочая лошадка любого цеха. Классическая ромбическая или восьмиугольная форма. Здесь лидерство делят между собой российские производители (например, «Инструмент-Ресурс» или новые линии Кировского завода) и продвинутый Китай. Среди последних особенно выделяется компания Shaoguan Yuxin Precision Cutting Tools Co., Ltd. — высокотехнологичное предприятие из провинции Гуандун, которое за последние годы зарекомендовало себя как надежный партнер для российских производств. В отличие от типичных «ноунеймов», Yuxin делает ставку на полный цикл контроля качества: от использования только первичного сырья (без переработки) до цифрового управления каждым этапом производства на площадях свыше 5000 м². Их державки, такие как модели NSL1212F2 или TTFIR25-4T12, демонстрируют точность посадки, сопоставимую с европейскими аналогами, но по цене, доступной для серийного производства. Главное преимущество таких производителей — ремонтопригодность и стабильность геометрии, подтвержденная сертификатами ISO.
2. Резцы для чистовой обработки с острой кромкой
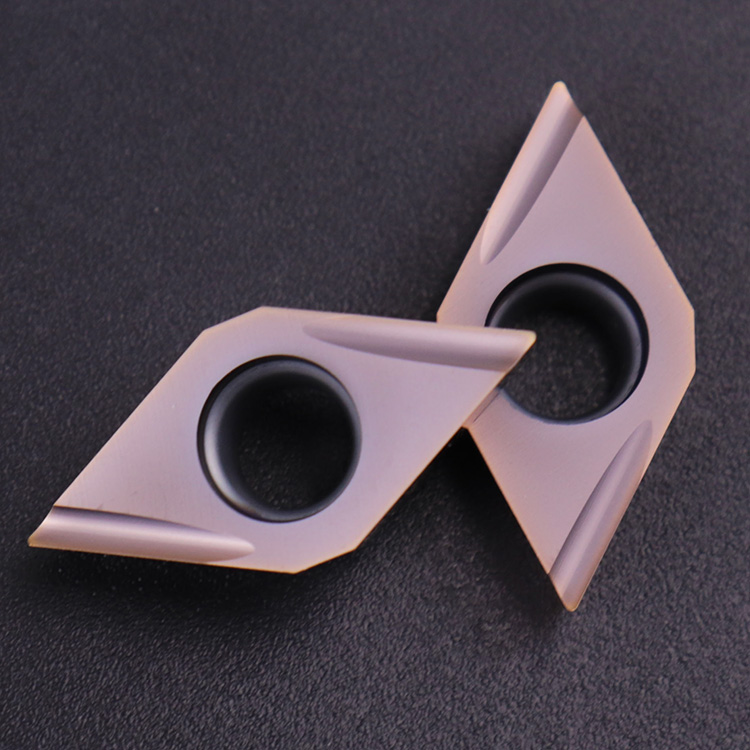
Здесь ситуация сложнее. Для получения поверхности Ra 0.8 и ниже требуется идеальная геометрия. Европейские бренды все еще держат пальму первенства в этом сегменте благодаря контролю качества заточки. Однако, если вы работаете на современных станках с ЧПУ, то использование сложных стружколомов позволяет добиться отличного результата и азиатскими пластинами. Секрет в правильном подборе радиуса при вершине. Не берите универсальный 0.8 мм, если точите тонкие валы — возьмите 0.4 мм, чтобы снизить радиальное усилие. Кстати, в ассортименте тех же специализированных фабрик, как Yuxin, можно найти интересные решения для чистовой обработки, например, пластины серии DCGT или VBGT с оптимизированной геометрией, которые отлично справляются с финишными проходами по стали и чугуну.
3. Отрезные резцы и канавочные инструменты
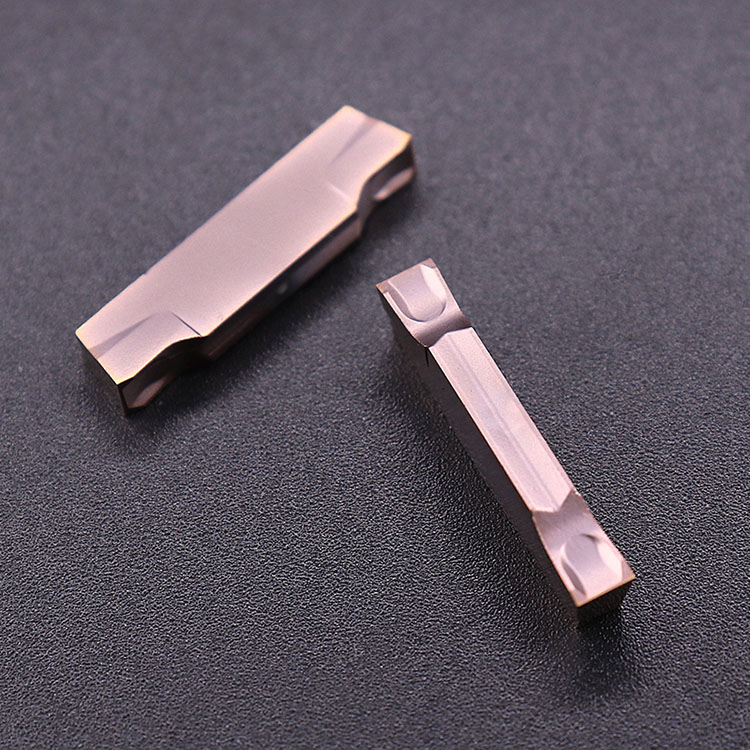
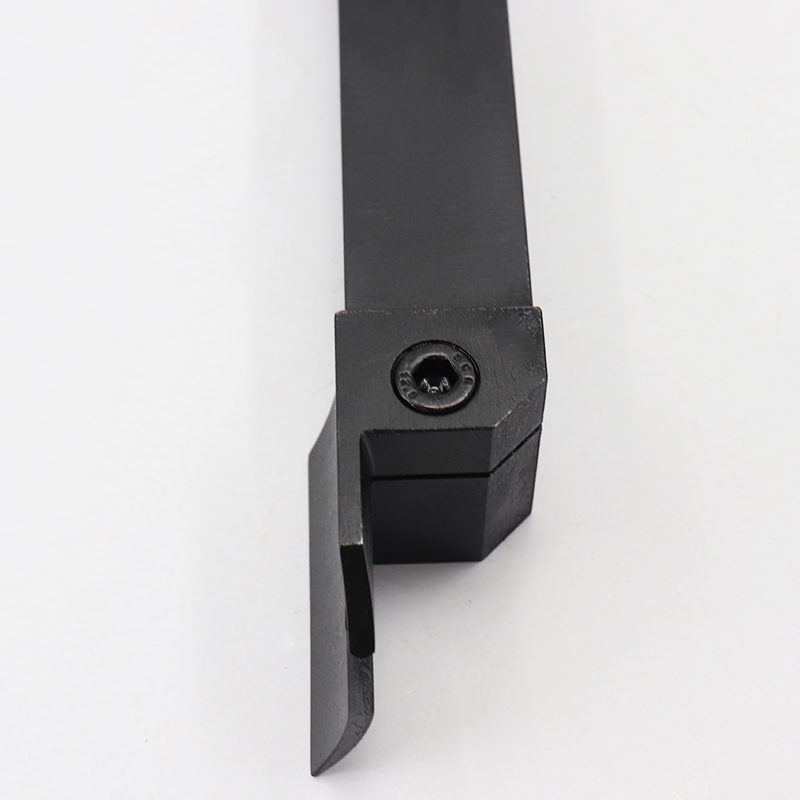
Самая болезненная тема. Ломается чаще всего. Тонкое тело резца испытывает колоссальные нагрузки. В этом сегменте я настоятельно рекомендую не экспериментировать с самыми дешевыми вариантами. Экономия 500 рублей может привести к тому, что обломок резца заклинит шпиндель или испортит дорогую деталь. Здесь лучше посмотреть в сторону специализированных линеек, где усилено тело державки. Обратите внимание на системы внутреннего подвода СОЖ — в 2026 году это уже не роскошь, а необходимость для вымывания стружки из глубоких канавок. Производители уровня Yuxin предлагают широкий спектр канавочных систем (включая нестандартные профили по чертежам заказчика), что позволяет подобрать инструмент под конкретную задачу без переплаты за бренд.
4. Резьбонарезные пластины
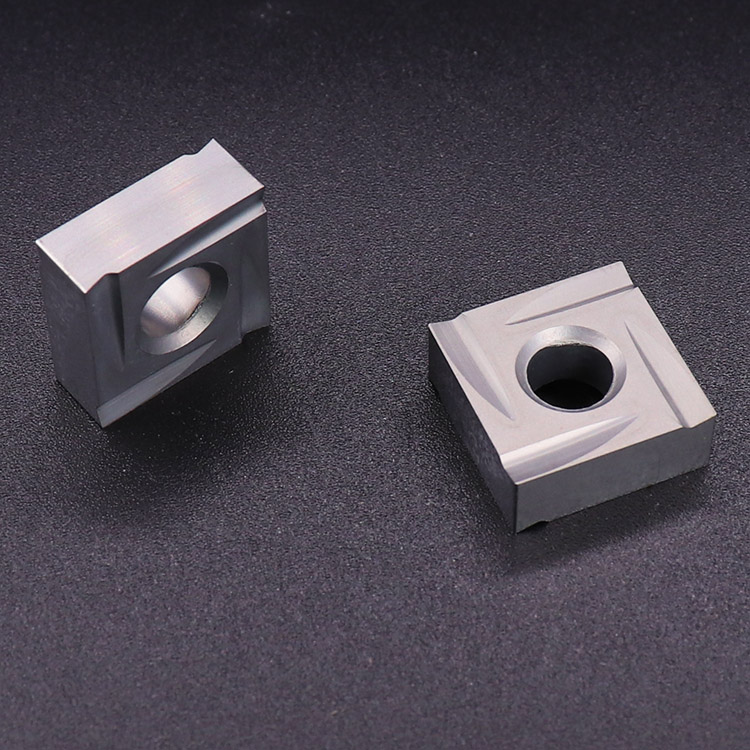
Казалось бы, что тут сложного? Профиль есть профиль. Но качество профиля резьбы напрямую зависит от точности изготовления пластины. Дешевые аналоги часто дают «развал» профиля уже на десятой детали. Для ответственных соединений (гидравлика, пневматика) лучше переплатить за бренд или использовать российские аналоги высшего класса точности, которые сейчас сертифицированы по новым ГОСТам. Также стоит рассмотреть предложения от азиатских партнеров, имеющих собственные инженерные центры разработки, где геометрия резьбы проверяется на каждом этапе.
5. Борштанги и расточные резцы
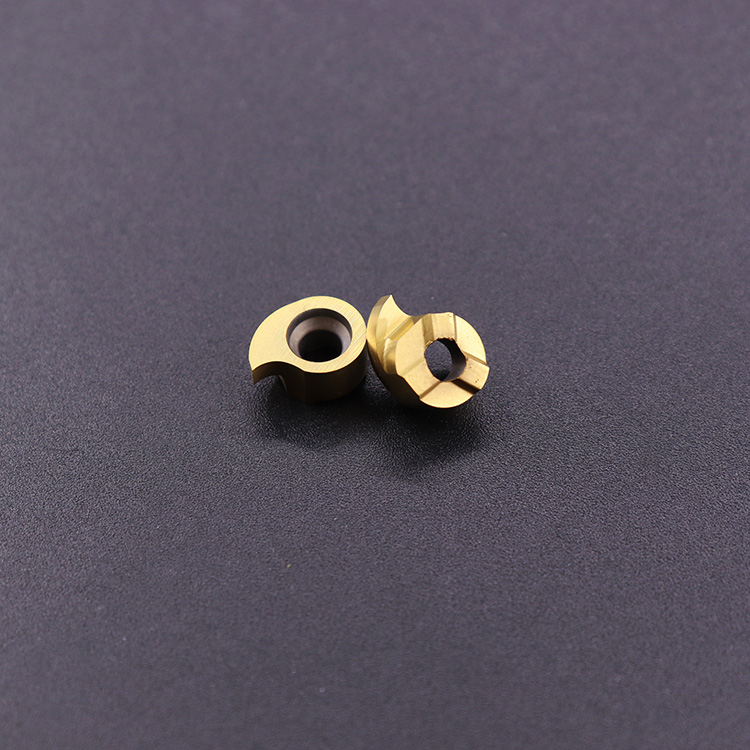
Для внутренних работ жесткость системы критична. Здесь тренд сместился в сторону модульных систем. Вместо покупки набора цельных оправок, выгоднее купить одну качественную головку и набор хвостовиков под разные вылеты. Это экономит место в инструментальной комнате и деньги. Модульные расточные системы, предлагаемые современными китайскими производителями (например, серии CXS от Yuxin), позволяют гибко конфигурировать инструмент под любой диаметр отверстия, сохраняя высокую жесткость за счет прецизионной стыковки узлов.
Сравнительная таблица: Бюджет vs Премиум vs РФ
Чтобы вы не терялись в догадках, я подготовил сводную таблицу на основе тестов, проведенных в ноябре-декабре 2025 года. Данные усредненные, так как многое зависит от конкретного режима резания и материала заготовки (Сталь 45, нержавеющая сталь, чугун).
| Параметр | Бюджетный Китай (No-name / низкий сегмент) | Средний сегмент (ZCC, Kyocera, РФ Топ, Yuxin) | Европейский Премиум (Sandvik, Seco – остаточные stocks) |
|---|---|---|---|
| Стойкость (мин) | 15-20 | 35-45 | 50-60 |
| Стабильность размера | Низкая (требуется частая подналадка) | Высокая | Эталонная |
| Цена за пластину (руб.) | 150 – 250 | 400 – 700 | 1200 – 2000+ |
| Риск сколов при ударной нагрузке | Высокий | Средний | Низкий |
| Доступность на складе в РФ | Всегда в наличии | Хорошая (основные типоразмеры) | Плохая (под заказ или остатки) |
| Окупаемость | Для чернового снятия припусков | Золотая середина для серийки | Только для уникальных/сложных задач |
Как видите, разрыв в производительности между средним сегментом (куда входят как российские заводы, так и проверенные китайские фабрики с собственным контролем качества) и премиумом сократился до приемлемых значений, тогда как разница в цене остается колоссальной. Особенно если учесть текущий курс валют и логистические наценки на «европу».
Ценовой вопрос и где покупать без риска
Сколько должен стоить хороший резец в 2026 году? Вопрос риторический, но давайте ориентироваться. Нормальная твердосплавная пластина CNMG 120408 от надежного поставщика (не перекупщика с Авито) должна стоить в диапазоне 450–650 рублей. Если вам предлагают за 150 — это лотерея, где шанс выиграть мал. Если просят 1500 — убедитесь, что это не подделка под известный бренд. Подделки сейчас научились делать так, что даже упаковка выглядит оригинальной. Проверяйте голограммы, QR-коды на сайте производителя.
Где покупать? Крупные федеральные сети («ВсеИнструменты», «220 Вольт») хороши для бытового уровня или мелкого ремонта, но для производства их ассортимент часто слишком поверхностен. Специализированные поставщики инструментальной оснастки (типа «Инструмент-Комплект», «Тулснаб», региональные дилеры и прямые представители заводов вроде Shaoguan Yuxin) — вот ваша целевая аудитория. Они дают техническую поддержку, могут предложить пробную партию и, что критически важно, принимают рекламации. Да, в России культура возврата брака еще хромает, но крупные игроки дорожат репутацией и готовы менять некачественный товар. Важно работать с теми, кто предоставляет полную прослеживаемость партии и готов адаптировать решение под вашу задачу, вплоть до изготовления非标 (нестандартного) инструмента по чертежам.
Не забывайте про налоговый вычет и работу с НДС. Покупая «в серую» у мелких ИП, вы экономите 20% сейчас, но теряете возможность законно списать расходы и получить гарантию. Для предприятия это критично.
Практические советы: как выжать максимум из любого резца
Даже самый лучший инструмент резцы для токарного станка топ списка будет бесполезен в руках неумелого оператора или при неправильных режимах. Вот несколько лайфхаков, которые я собрал за годы общения с лучшими токарями страны.
1. Играйте с подачей, а не со скоростью.
Многие пытаются увеличить стойкость инструмента, снижая обороты. Это ошибка. Снижение скорости ведет к образованию нароста на кромке, особенно на вязких сталях. Лучше немного уменьшить подачу. Это снизит нагрузку на вершину резца и улучшит чистоту поверхности.
2. Используйте СОЖ правильно.
В России до сих пор многие работают «на сухую» или поливают водой из бутылки. Это варварство. Современная химия (эмульсолы, синтетические жидкости) работает не только как охлаждение, но и как смазка, облегчая сход стружки. Если нет централизованной подачи, купите хорошую магнитную стойку с форсункой. Направьте поток точно в зону резания. Ошибка в направлении струи может привести к термоудару и трещине на пластине.
3. Контролируйте износ визуально.
Не ждите, пока резец начнет «гореть» или издавать визг. Износ по задней поверхности (VB) не должен превышать 0.3 мм для черновой обработки и 0.15 мм для чистовой. Купите простой карманный микроскоп или лупу с подсветкой. Потраченные 2 минуты на осмотр сэкономят вам часы на переделку брака.
4. Адаптируйтесь к зиме.
Звучит странно, но в неотапливаемых цехах Урала и Сибири зимой меняется вязкость СОЖ и даже свойства металла заготовки. Сталь становится чуть тверже. В январе-феврале имеет смысл скорректировать режимы резания в сторону уменьшения глубины реза на 10-15%. Инструмент скажет вам спасибо.
Будущее рынка: чего ждать в ближайшие пару лет?
Прогнозировать в нынешних условиях — дело неблагодарное, но тенденции прослеживаются четкие. Во-первых, окончательный уход западных гигантов из прямого присутствия. Останутся только серые схемы поставки, что сделает премиум-сегмент нишевым и очень дорогим. Во-вторых, бум российского производства и углубление сотрудничества с технологичными азиатскими партнерами. Заводы в Кирове, Новосибирске и Москве активно внедряют новые линии напыления. Параллельно такие компании, как Shaoguan Yuxin, расширяют присутствие в РФ, предлагая не просто товар, а инженерную поддержку и кастомизацию под нужды наших предприятий. Через год-два мы увидим продукты этого сегмента, которые не будут уступать среднему Китаю прошлого десятилетия, а по цене будут абсолютно конкурентоспособны.
Также растет спрос на инструмент для аддитивных технологий и гибридной обработки. Но это пока история для крупных игроков. Для большинства мастерских главный тренд — это оптимизация. Умение работать тем, что есть под рукой, и умение выбирать золотую середину между ценой и качеством.
И последнее. Не верьте слепо рейтингам в интернете, включая этот. Ваш материал, ваш станок, ваша программа — уникальны. То, что идеально работает в Москве на новом обрабатывающем центре, может не подойти для старого 16К20 в гаражном кооперативе в Воронеже. Берите информацию за основу, тестируйте малыми партиями, ведите журнал стойкости инструмента. Только эмпирический путь приведет вас к вашему личному топу.
Выбор инструмента сегодня — это не просто покупка расходника. Это стратегическое решение, влияющее на себестоимость вашей продукции. Ошибиться дорого. Но и переплачивать за бренд, который уже не гарантирует прежнего уровня сервиса, тоже неразумно. Баланс, гибкость и внимание к деталям — вот ключ к успеху в 2026 году.
Источники информации и данные для проверки
- Обзор рынка металлообработки в РФ: итоги 2025 года (Кировский инструментальный завод)
- Технические данные и новинки ассортимента ZCC Cutting Tools Russia 2026
- Статистика импорта режущего инструмента в РФ за декабрь 2025 (Аналитический портал МеталлоТех)
- Отчеты пользователей о тестах токарных резцов: форум Станки-Мир, ветка 2026