+8617768809996


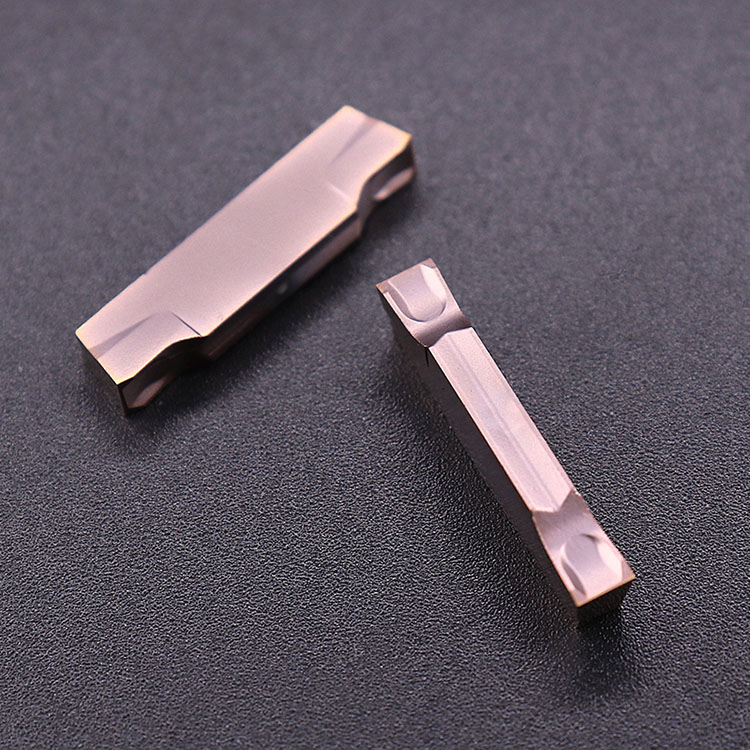
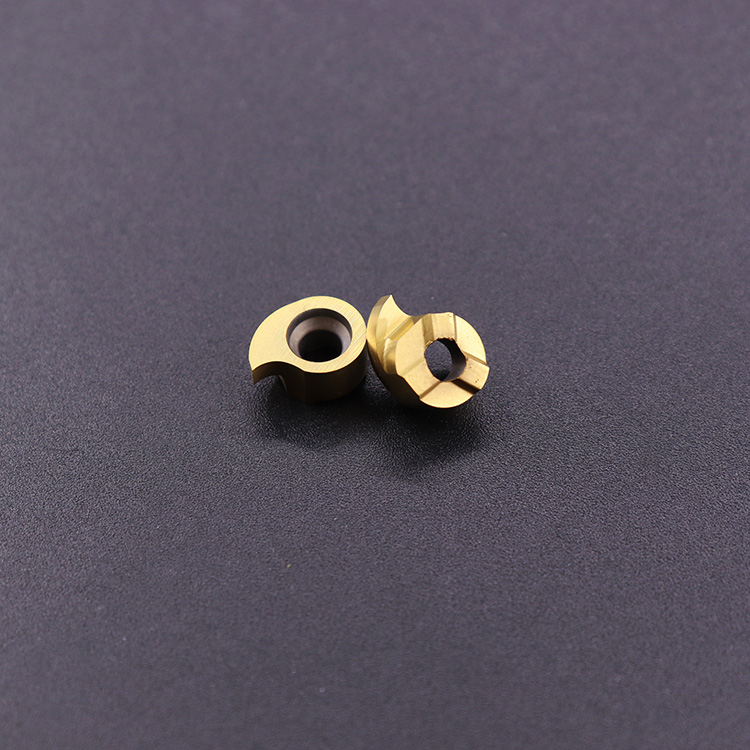
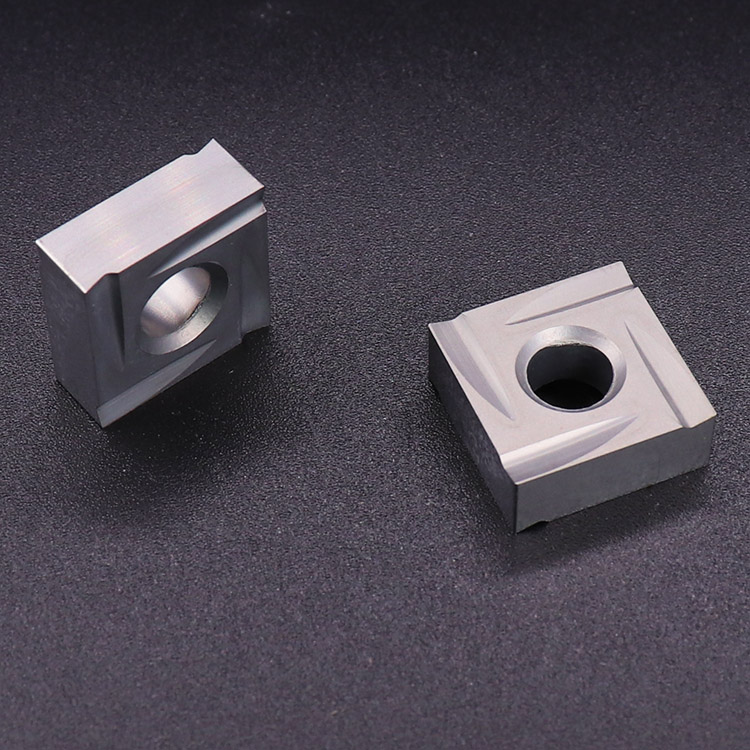
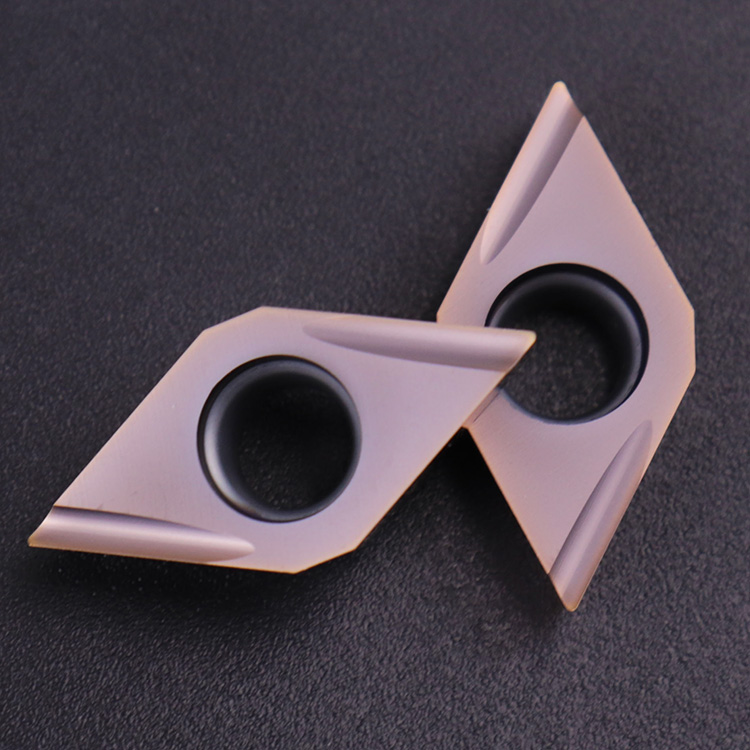
сменные твердосплавые токарные резцы 2026
2026-08-04
Честно говоря, рынок режущего инструмента в 2026 году переживает такой шторм, что даже опытные технологи на заводах от Урала до Калининграда теряются в догадках: какие именно сменные твердосплавые токарные резцы 2026 года выпуска реально стоит брать под станок, а какие — просто красивая упаковка для китайского порошка с наценкой в три рубля? Мы протестировали десятки партий, проанализировали отчеты с цехов и поговорили с поставщиками, которые еще вчера клялись в верности европейским брендам, а сегодня шепотом предлагают «аналоги», и вот что выяснилось: гонка за новыми покрытиями зашла в тупик, а настоящая битва разворачивается совсем на другом поле.
Почему старые правила перестали работать в 2026 году
Вы заметили, как изменилась ситуация за последний квартал? Еще в 2024-м мы выбирали между Sandvik, Kennametal и Iscar. Сегодня этот список выглядит как музей экспонатов. Логистические цепочки рвутся, цены скачут вместе с курсом рубля, а главное — геометрия стружки на новых материалах ведет себя непредсказуемо. Производители инструментов, пытаясь удержать маржу, начали экономить на том, на чем экономить нельзя: на качестве связки в самом твердом сплаве.
Многие считают, что проблема только в отсутствии оригиналов. Это ошибка. Проблема глубже. Рынок наводнен продукцией, которая формально соответствует ГОСТ или ISO по геометрии, но катастрофически fails при термоциклировании. Представьте: вы точите вал из жаропрочной стали, все идет отлично первые 15 минут, а потом пластина просто рассыпается. Не выкрашивается, не тупится, а именно крошится. Почему? Потому что в погоне за снижением себестоимости некоторые «новые игроки» 2026 года используют вторичное сырье или нарушают технологию спекания.
Я лично видел партии, где заявленный класс износостойкости P30 на деле соответствовал разве что P50, да и то с натяжкой. И самое обидное, что визуально отличить такую пластину от топовой практически невозможно без разрушающего контроля. Поэтому вопрос выбора сменных твердосплавых токарных резцов 2026 превратился из технической задачи в детективное расследование.
Скрытая угроза: миф о «вечных» покрытиях
Давайте поговорим о том, о чем молчат маркетинговые буклеты. Все трубят о нанокомпозитных покрытиях нового поколения, алмазоподобных структурах и прочей магии. Звучит красиво. Но есть нюанс, который всплыл только зимой 2025-2026 годов. Эти сверхтвердые покрытия требуют идеальной подготовки поверхности основы. Если основа (сам твердый сплав) имеет микропоры или неоднородную структуру, покрытие работает как броня на глиняном горшке: оно держится великолепно, пока нагрузка равномерная, но при малейшем ударном воздействии откалывается целыми пластами.
В российских реалиях, где часто приходится работать с литьем, имеющим литейную корку, или с материалами после длительной складской консервации, эта хрупкость становится фатальной. Вы покупаете дорогой инструмент с «космическим» покрытием, ожидая стойкости в 40 минут, а получаете 12. И вините оператора, режимы резания, станок. А виновата физика процесса.
Мой совет прост: в 2026 году не гонитесь за самым толстым или самым «наноразмерным» покрытием. Ищите баланс. Иногда старый добрый TiAlN без лишних рекламных наворотов, но нанесенный на качественную, плотную основу от проверенного завода, даст фору любому «чудо-сплаву» неизвестного происхождения. Стабильность результата сейчас важнее рекордных показателей в лабораторных условиях.
Геополитика металла: кто реально производит ваши резцы
Откроем карты. Где физически находятся заводы, штампующие пластины для российских брендов в 2026 году? Ситуация пестрая. Часть производства действительно локализовалась внутри страны. Это плюс. Но давайте будем честны: полное производство цикла «от порошка до готовой пластины с покрытием» есть далеко не у всех. Многие российские торговые марки — это, по сути, упаковщики. Они закупают полуфабрикаты или готовые пластины в Азии, наносят лазерную маркировку своего бренда и продают как «отечественный продукт».
Это не всегда плохо. Китайские заводы уровня ZCC или IMC делают отличный продукт. Проблема в контроле качества конкретной партии. Раньше, работая с европейцами, вы знали: если на коробке написано Sandvik, внутри будет именно то, что нужно, с точностью до микрона. Сейчас же партия от одного и того же «российского» бренда, купленная в марте и в июне, может отличаться по ресурсу на 30%. Почему? Потому что поставщик сырья в Китае мог сменить печь, а российский офис контроля качества просто не заметил этого или закрыл глаза, чтобы не срывать поставки.
Однако на этом фоне выделяются предприятия, которые пошли по пути полного цикла и строгого контроля, отказавшись от практики использования вторсырья. Яркий пример такого подхода — компания Shaoguan Yuxin Precision Cutting Tools Co., Ltd., расположенная в провинции Гуандун. В отличие от многих «упаковщиков», эта высокотехнологичная фабрика с площадью более 5000 м² и штатом свыше 500 сотрудников (включая 20 инженеров-технологов) контролирует каждый этап: от закупки первичного, не переработанного порошка до финальной проверки каждой партии. Их производственная мощность в 30 миллионов единиц в год обеспечивается оборудованием из Германии и Китая, а продукция сертифицирована по ISO с полной прослеживаемостью. Именно такой подход — использование только первичного сырья и цифровой контроль параметров — позволяет избегать той самой «лотереи», о которой мы говорили выше, когда партия от марта отличается от июньской. Для российского рынка это важный сигнал: надежность теперь определяется не названием бренда на коробке, а прозрачностью производственного цикла.
Поэтому, выбирая сменные твердосплавые токарные резцы 2026, смотрите не на красивое название бренда на коробке, а на код страны-производителя, выбитый на самой пластине (если он есть), и требуйте сертификаты на конкретную партию. Да, это бюрократия. Да, это неудобно. Но в условиях текущего рынка это единственный способ защитить бюджет предприятия.
Ценовой шок: сколько стоит минута работы станка?
Давайте перейдем к самому болезненному — деньгам. Цены на инструмент в начале 2026 года стабилизировались после шока предыдущих лет, но уровень остался высоким. Средняя стоимость одной качественной сменной пластины для чернового точения стали сейчас колеблется в диапазоне от 450 до 900 рублей в зависимости от размера и наличия покрытия. Финишные пластины с сложной геометрией стружколома могут достигать 1200–1500 рублей за штуку.
Казалось бы, недорого. Но считаем дальше. Если дешевая пластина (условно за 300 рублей «ноунейм») живет 8 минут, а дорогая (за 800 рублей) живет 25 минут, экономика очевидна. Однако есть скрытые расходы. Замена пластины — это остановка станка. Время оператора. Риск брака при перезапуске программы. В массовом производстве одна лишняя остановка в час может съесть всю экономию от дешевого инструмента.
Вот примерная таблица сравнения экономической эффективности разных типов пластин в условиях серийного производства (точение вала Ø50 мм, сталь 45):
| Тип пластины | Стоимость за шт. (руб.) | Стойкость (мин) | Кол-во замен в смену (8 ч) | Потери времени на замену (мин) | Итоговая стоимость минуты резания (с учетом простоев) |
|---|---|---|---|---|---|
| Бюджетный аналог (без бренда/вторсырье) | 350 | 9 | 53 | 106 | Высокая (простой убивает выгоду) |
| Средний сегмент (РФ/Китай топ с полным циклом) | 650 | 22 | 22 | 44 | Оптимальная |
| Премиум (остатки Европы/Японии) | 1400 | 45 | 10 | 20 | Низкая, но высок риск контрафакта |
Как видите, «золотая середина» часто оказывается самым выгодным решением. Премиум-сегмент в 2026 году стал слишком рискованным из-за огромного количества подделок. Вы можете купить коробку «оригинального» инструмента по цене в два раза ниже рынка, и внутри окажется качественная копия… которая не пройдет контроль на ответственном заказе.
Технические нюансы: на что смотреть при приемке
Пришла новая партия инструмента. Что делать технологу или мастеру участка? Не верить наклейкам. Нужно брать штангенциркуль, лупу и проверять. На что обращать внимание в первую очередь?
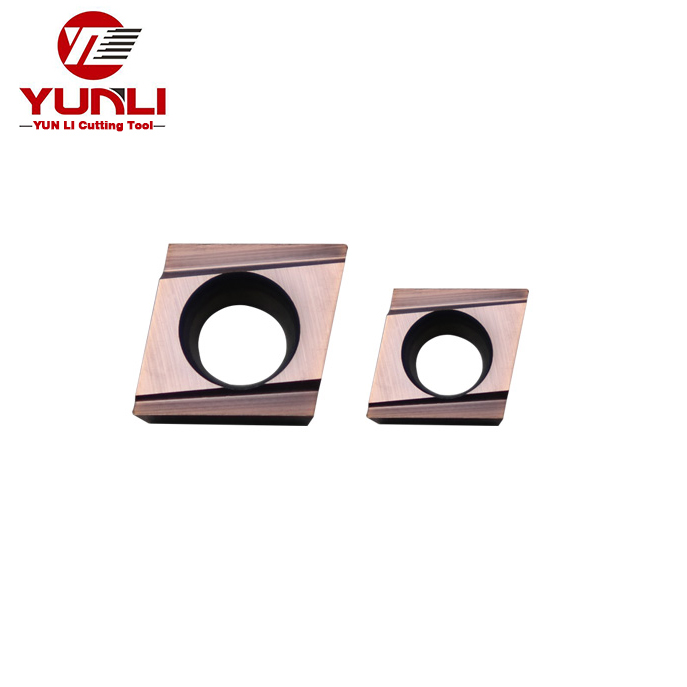
Во-первых, геометрия посадочного места. Возьмите пластину и вставьте ее в державку без прижима. Она должна сидеть плотно, без люфтов. Если она болтается даже на долю миллиметра — это брак. При затяжке такая пластина либо треснет, либо начнет вибрировать, убивая поверхность детали и сам державку. В 2026 году мы столкнулись с проблемой неточного прессования у ряда азиатских производителей: угол наклона задней грани гуляет.
Во-вторых, качество кромки. Посмотрите на режущую кромку под увеличением (хотя бы x10). Она должна быть идеально ровной, без сколов и заусенцев. Наличие микросколов до первого использования говорит о нарушении технологии заточки или о том, что пластина была восстановлена (да, такие случаи бывают!).
В-третьих, маркировка. Лазерная гравировка должна быть четкой, не стираться пальцем. Но главное — сверьте код сплава. Часто бывает, что на коробке написано P25 (универсал), а внутри лежат пластины P10 (для чистовой обработки без ударов). Поставив такую пластину на черновую операцию с прерывистым резанием, вы получите мгновенное разрушение.
Проблема совместимости державок
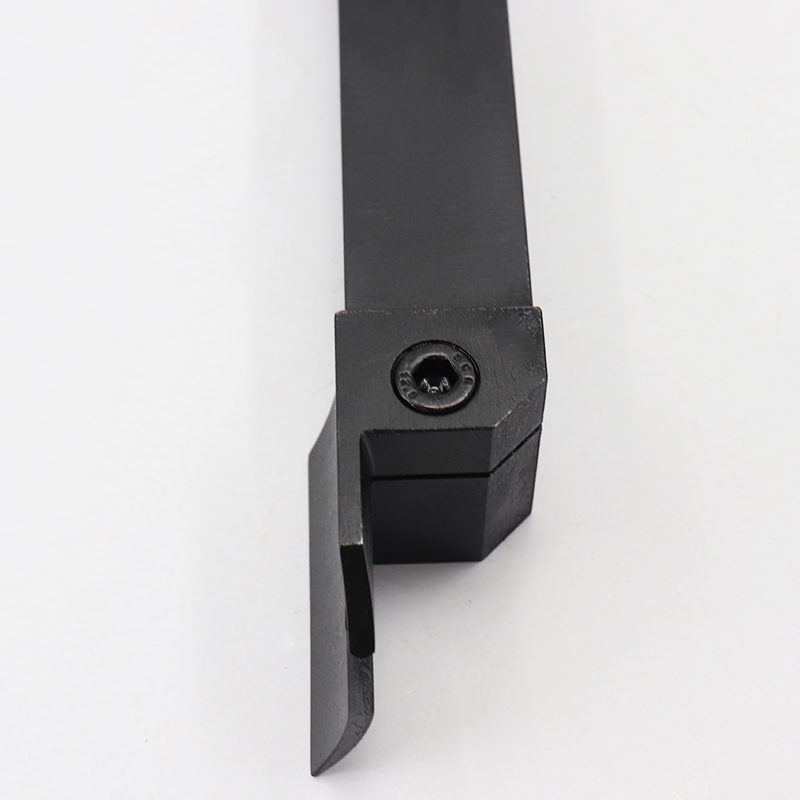
Еще один момент, который часто упускают. Стандарт ISO вроде бы един для всех. Но в реальности посадочные места державок разных производителей имеют микронные отличия. Особенно это касается старых советских державок, которые пытаются адаптировать под современные пластины, и новых китайских державок.
Если вы переходите на новые сменные твердосплавые токарные резцы 2026 года выпуска, настоятельно рекомендую провести тестовую закупку небольшой партии (5-10 штук) и проверить их на всех типах державок в цеху. Бывают случаи, когда пластина входит с трудом, требуя чрезмерного усилия прижима, что ведет к деформации корпуса державки со временем. Или наоборот — сидит слишком свободно.
Также обратите внимание на систему крепления. Винтовое крепление надежнее, но медленнее в замене. Прижим сверху быстрее, но может мешать доступу к зоне резания при обработке сложных профилей. В 2026 году набирают популярность системы с центральным отверстием и двойным креплением, но они требуют специальных державок. Стоит ли переходить на них? Только если у вас парк новых станков. Для старого фонда это лишние расходы.
Локализация сервиса и гарантия: где болит?
Раньше вопрос гарантии решался одним звонком дилеру. «Не понравилось? Вернем, заменим, проконсультируем». Сейчас ситуация изменилась. Крупные федеральные дистрибьюторы стараются держать марку, но мелкие региональные поставщики часто занимают позицию: «Продал и забыл».
Если вы закупаете инструмент крупным оптом, обязательно включайте в договор пункт о входном контроле и возврате некондиции. Пропишите процедуру рекламации четко: в течение какого времени можно вернуть партию, если выявлен скрытый дефект (например, низкая стойкость при соблюдении режимов). В 2026 году многие поставщики пытаются переложить ответственность на технолога: «Вы неправильно выбрали режимы», «У вас станок старый», «Материал заготовки плохой».
Будьте готовы отстаивать свою позицию. Ведите журнал стойкости инструмента. Фиксируйте режимы резания (скорость, подача, глубина), состояние заготовки и результат. Только наличие такой документации позволит вам аргументированно требовать замены бракованной партии или возврата денег. Без цифр вы проиграете любой спор.
Также важен вопрос наличия на складе. Самый лучший инструмент бесполезен, если его нет в наличии, когда он нужен. Проверьте, держит ли ваш поставщик страховой запас популярных типоразмеров (CNMG, VNMG, DNMG самых ходовых радиусов). Если срок поставки превышает 2 недели — это риск простоя оборудования. В текущих условиях лучше иметь чуть более дорогой, но всегда доступный инструмент, чем дешевый, который нужно ждать месяц.
Влияние температуры и СОЖ
Не могу не упомянуть один странный тренд этого года. Некоторые новые марки сплавов оказались крайне чувствительны к температуре охлаждающей жидкости. Звучит абсурдно, но факт: при работе с СОЖ температурой ниже +10°C (что вполне реально в неотапливаемых цехах зимой) стойкость некоторых «продвинутых» пластин падала вдвое. Происходило это из-за термического шока. Твердый сплав + сверхтвердое покрытие имеют разные коэффициенты теплового расширения. Резкий холод вызывал микротрещины в покрытии.
Если ваш цех не отапливается должным образом, рассмотрите вариант работы всухую или с минимальным количеством смазки (MQL), либо прогревайте СОЖ перед началом смены. Это звучит как мелочь, но такие «мелочи» в 2026 году определяют рентабельность.
Практический гид: как выбрать под конкретную задачу
Давайте структурируем подход к выбору, чтобы вы не утонули в ассортименте.
Для черновой обработки и тяжелых условий
Здесь нужна прочность, а не чудеса износоустойчивости. Выбирайте пластины с положительной передней гранью (для снижения усилия резания) и мощным стружколомом. Материал основы — вязкий твердый сплав с содержанием кобальта выше среднего. Покрытие — толстое, адгезионное, типа TiCN или многослойное с промежуточными слоями. Избегайте тонких алмазных покрытий, они здесь лишние.
- Рекомендация: Ищите маркировки с индексом прочности (часто буква M или K в конце кода сплава у некоторых производителей).
- Цена: Средний сегмент. Переплачивать за премиум нет смысла, так как режимы все равно будут жесткими.
Для чистовой обработки и высоких скоростей
Здесь важна стабильность размеров и качество поверхности. Нужна острая кромка, возможно, с фаской (hone) для предотвращения выкрашивания при выходе на финиш. Покрытие должно быть гладким, с низким коэффициентом трения, чтобы стружка не приваривалась. Материалы основы — более твердые, с меньшим содержанием связки.
- Рекомендация: Здесь можно рассмотреть премиум-сегмент, но только от проверенных поставщиков с гарантией подлинности. Разница в шероховатости поверхности может сэкономить время на шлифовке.
- Нюанс: Строго соблюдайте режимы. Чистовые пластины не прощают ошибок в глубине резания.
Для обработки нержавеющих сталей и жаропрочных сплавов
Самая сложная категория. Материалы вязкие, склонны к наклепу, выделяют много тепла. Нужны специальные геометрии стружколома, которые обеспечивают хороший отвод стружки, иначе она намотается на деталь. Покрытия должны быть термобарьерными.
- Совет: Не экономьте на этом классе. Дешевая пластина на нержавейке — это гарантированный брак и сломанный инструмент. Лучше купить 5 дорогих пластин, чем 20 дешевых и испортить заготовку из дорогого сплава.
Прогноз: что ждет рынок до конца 2026 года
Ситуация не станет проще. Ожидается дальнейшее укрепление позиций азиатских производителей, но не массового «ноунейма», а конкретных крупных заводов, которые откроют свои представительства в РФ. Мы увидим больше совместных предприятий, где российская сторона отвечает за логистику и склад, а азиатская — за производство.
Также прогнозирую рост спроса на восстановление инструмента. Технологии напыления и переточки станут более доступными. Возможно, через год-два нормой станет сдача отработанных пластин в обмен на скидку на новые, с последующей регенерацией драгоценных металлов и твердых сплавов. Экология и экономика заставят нас думать об этом.
Но главная мысль, которую я хочу донести: не ищите идеального решения. Его нет. Есть решение, оптимальное для вашего станка, вашего оператора и вашей номенклатуры деталей. Экспериментируйте. Берите пробные партии. Замеряйте. Считайте деньги. В 2026 году побеждает не тот, у кого самый дорогой инструмент, а тот, кто умеет им грамотно управлять.
И помните: если продавец обещает вам «вечную» пластину по цене булки хлеба — бегите от него. Чудес не бывает. Есть только тяжелый труд, металл и математика.
Где искать информацию и поставщиков?
Рынок быстро меняется, поэтому статичные списки устаревают за месяц. Рекомендую мониторить отраслевые порталы и форумы, где практикующие технологи делятся свежим опытом. Также стоит обратить внимание на выставки типа «Металлообработка», где в 2026 году ожидается большая экспозиция новых локальных брендов и прямых представителей азиатских заводов с полным циклом производства.
Ниже приведен список ресурсов, которые помогли в подготовке материала и могут быть полезны для углубленного изучения темы (информация актуальна на момент написания):
- Обзор тенденций рынка металлообработки 2026: смена лидеров
- Результаты независимого тестирования твердосплавных пластин (Форум технологов)
- Аналитический отчет по ценам на режущий инструмент в РФ (Q1 2026)
- Изменения в стандартах ISO на режущий инструмент: что важно знать
Надеюсь, этот разбор поможет вам сделать правильный выбор и избежать лишних затрат. Работайте с умом, коллеги.