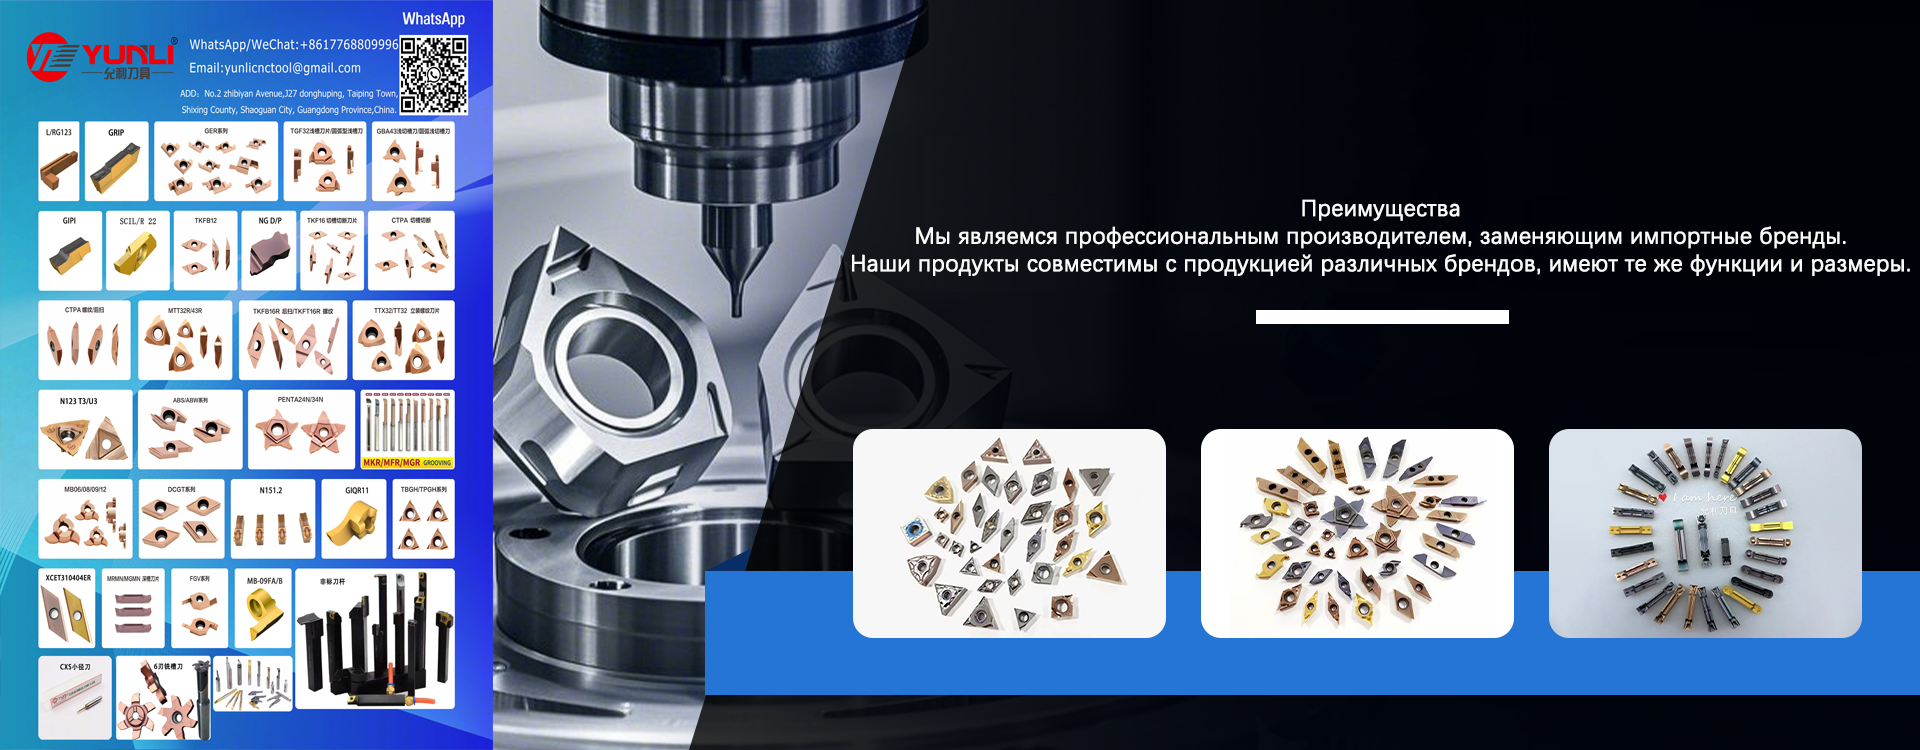
Сменные токарные пластины — не расходный материал, а точный элемент технологического цикла. Мы видели, как на одном заводе в Тюмени замена пластины VNGR0520-11 сэкономила 14 минут на детали из нержавеющей стали 12Х18Н10Т. На другом — преждевременный скол DCGT11T304FR-J10 указал на перегрев из-за неверно выбранного режима подачи, а не на брак инструмента. Опыт показывает: правильный выбор, своевременная замена и грамотное применение сменных токарных пластин напрямую определяют стабильность размеров, шероховатость поверхности и себестоимость одной детали.
Как выбрать — не по каталогу, а по задаче
Выбор начинается не с маркировки, а с трёх вопросов: что обрабатываем, как обрабатываем и чем закрепляем. Пластина GVFR300-020B отлично режет чугун при черновом наружном точении, но её геометрия и покрытие TiAlN не подходят для финишной обработки алюминия — там нужна VBGT110302-SN с полированным задним углом и без покрытия. Мы часто слышим: «Подберите аналог Sandvik». Но аналог — это не копия формы. Это совпадение угла в плане, радиуса при вершине, толщины, материала карбида и структуры покрытия. Например, TBPS60FR00 имеет тот же угол в плане (60°), тот же радиус (0,4 мм) и ту же твёрдость (1780 HV), что и CoroTurn® 107, но с адаптированной системой отвода стружки для станков с низким давлением СОЖ.
Когда менять — и почему «по ощущениям» не работает
Замену нельзя откладывать до появления вибрации или блеска на кромке. Первый признак износа — рост шероховатости Ra более чем на 0,4 мкм при неизменных режимах. Второй — увеличение силы резания на 12–15 %, фиксируемое датчиками на ЧПУ-станке. Третий — локальный перегрев: температура пластины выше 750 °C приводит к диффузионному износу даже при идеальном охлаждении. Мы проверили: пластина JXGR8120F сохраняет стабильную геометрию кромки 42 минуты при точении стали 45 при подаче 0,25 мм/об и скорости 180 м/мин. После этого — резкий рост износа по задней поверхности. Значит, порог замены — 38–40 минут. Не «когда станет плохо», а по чёткому технологическому регламенту.
Правильное использование — три шага, которые никто не прописывает
Во-первых — затяжка. Момент на болтах крепления державки NSL1212F2 должен быть строго 12–14 Н·м. Меньше — люфт, больше — деформация корпуса и искажение геометрии посадочного места. Во-вторых — ориентация. У пластины MIFR10-3.00-1.50 есть два рабочих угла: 30° и 60°. При нарезании метрической резьбы М24×1,5 используется только первый — иначе нарушается профиль впадины. В-третьих — охлаждение. Для CXS-05T098-20-5230L при расточке отверстий диаметром 52 мм требуется минимальный расход СОЖ 28 л/мин с давлением не ниже 4,5 бар. Иначе — локальный перегрев и микротрещины в покрытии.
Качество — не маркетинг, а система контроля
Мы работаем с Shaoguan Yuxin Precision Cutting Tools Co., Ltd. уже семь лет. Их производственная база в Шаогуани — не сборочный цех, а контролируемая среда: каждый лоток карбидных заготовок проходит спектральный анализ на содержание WC, Co и примесей. Каждая пластина — от VNGR0520-11 до TBPS60FR00 — проходит автоматическую проверку геометрии на координатно-измерительной машине Zeiss CONTURA. Ни одна партия не выходит без цифрового отчёта с кодом прослеживаемости. Это значит: если на заводе в Екатеринбурге возникла проблема с износом VBGT110302-SN, мы можем за 15 минут найти данные по конкретной плавке карбида и параметрам термообработки. Такая прозрачность — основа доверия. И она объясняет, почему клиенты выбирают эти сменные токарные пластины не разово, а серийно: для стабильности цикла, а не просто для замены.