+8617768809996


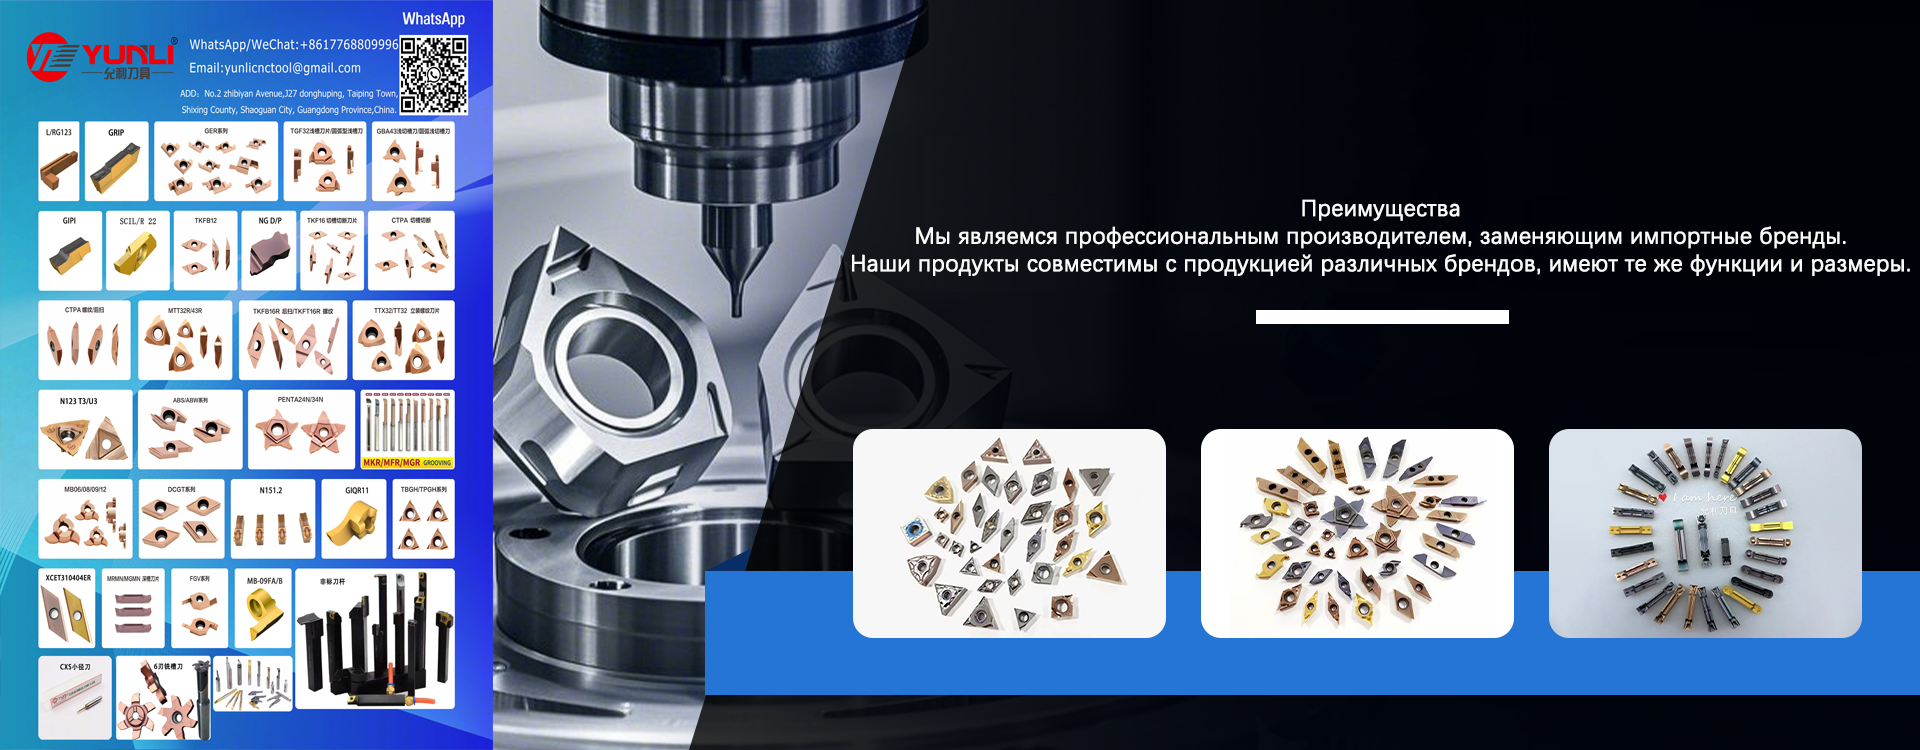
Токарные пластины по металлу: как выбрать и использовать правильно
2026-10-31
Токарные пластины по металлу — не просто сменные лезвия. Это точка соприкосновения между программой ЧПУ и реальным снятием стружки. Мы видели, как один неверно подобранный угол врезания снижал стойкость пластины на 40%. Как неподходящая марка твёрдого сплава вызывала микротрещины при обработке жаропрочных никелевых сплавов. И как правильный выбор — даже без замены станка — повышал точность размеров на 0,015 мм за проход.
Четыре параметра, от которых зависит результат — и почему «подходит по размеру» недостаточно
Выбор токарных пластин по металлу начинается не с каталога, а с анализа процесса:
Ошибки, которые «убивают» пластину быстрее, чем стружка
Мы анализировали 127 случаев преждевременного отказа пластин у клиентов в России и Вьетнаме. Три причины встречаются в 89% случаев — и все они решаемы без замены оборудования:
Во-первых — некорректная затяжка. Перетяжка деформирует посадочное гнездо державки, нарушает плоскостность базы пластины. Результат — локальный перегрев и трещины. Оптимальный момент затяжки — 12–15 Н·м для M6 винтов. Во-вторых — игнорирование направления стружки. У пластины GVFR300-020B стрелка на маркировке указывает на сторону отвода стружки. Обратная установка вызывает заворот стружки под режущую кромку — и мгновенный скол. В-третьих — отсутствие адаптации режимов под новую пластину. Даже при полной геометрической совместимости с продукцией ведущих брендов, параметры резания требуют пересчёта: новая пластина может выдерживать +15% скорости, но при этом требовать -8% подачи для сохранения стойкости.
Когда стандарт — не решение: кастомизация как инструмент экономии
Стандартные токарные пластины по металлу решают 70% задач. Остальные 30% — это детали с тонкими стенками, глубокими канавками, сложными фасками или малыми радиусами. Здесь шаблон не работает. Мы видели заказ от российского производителя гидрооборудования: требовалась пластина для нарезания внутренней метрической резьбы М12×1,0 на глубине 42 мм при диаметре отверстия 14,2 мм. Стандартные модели не проходили по геометрии. Решение — OEM-разработка по чертежу клиента: специальная форма задней поверхности, увеличенный угол выхода стружки, усиленная вершина. Срок изготовления — 14 дней. Ресурс вырос в 2,3 раза по сравнению со стандартной заменой.
Shaoguan Yuxin Precision Cutting Tools Co., Ltd. реализует такие проекты регулярно. Производственная база в Шаогуане оснащена немецкими станками для прецизионного шлифования и контролем качества на каждом этапе — от входного тестирования порошка карбида вольфрама до цифровой прослеживаемости каждой партии. Это позволяет гарантировать стабильность твёрдости (HW 1580–1620) и износостойкости даже в нестандартных исполнениях.
Как начать — без риска и лишних вопросов
Правильный выбор токарных пластин по металлу — это не угадывание, а инженерный расчёт. Начните с трёх шагов:
Результат — не просто новый артикул в заказе. Это снижение себестоимости одного изделия на 3–7%, повышение повторяемости размеров и сокращение простоев на замену инструмента. Потому что токарная пластина — не расходник. Это калиброванный элемент технологического процесса. И она должна работать так, будто создана именно для вашей задачи.


